Гибка алюминиевого профиля в Москве
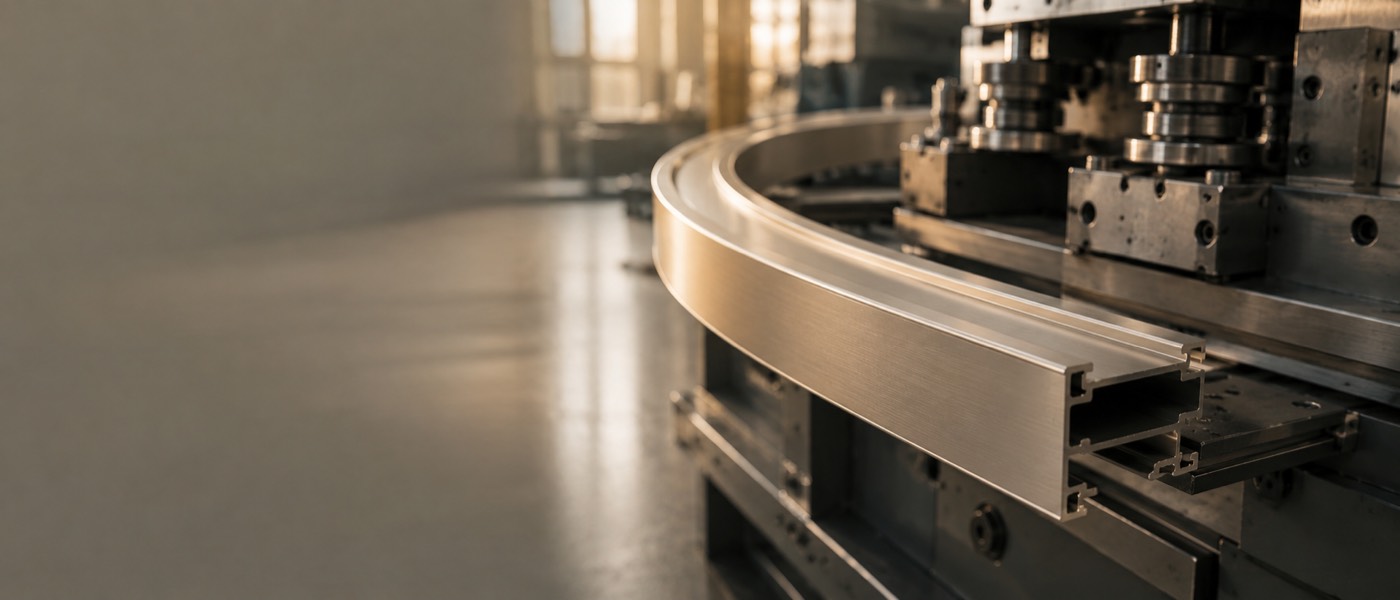
Гнём алюминиевый профиль по вашему чертежу: радиусы и длины согласуем на этапе расчёта. Листовой металл не гнём — цех работает только с профилем. Гибку дополняют резка в размер, фрезеровка профиля до 3 метров и токарная обработка; детали после гибки при необходимости анодируем на этой же площадке.
Почему выбирают ОксиПро
Гибка профиля под вашу задачу
По одному чертежу: гибка, резка, фрезеровка до 3 метров, токарная обработка и анодирование деталей — без деления заказа между подрядчиками.
От чертежа до согнутого профиля
Чертёж принимаем в Москве, гнём, обрабатываем и анодируем на собственном производстве — один маршрут и одна зона ответственности.
Цена гибки алюминиевого профиля
Гибку считаем за гиб с учётом сечения профиля и радиуса. Наладку и дополнительные операции учитываем отдельно в смете по чертежу.
- Уголок до 20 × 20 мм
- от 180 ₽ за гиб
- П-образный профиль до 30 × 15 мм
- от 260 ₽ за гиб
- Труба до 25 × 25 мм
- от 300 ₽ за гиб
- Швеллер до 40 × 20 мм
- от 360 ₽ за гиб
- Сложное сечение
- от 480 ₽ за гиб
- Настройка перегиба на партию
- 2 400 ₽/час
- Длина профиля
- до 3 000 мм
- Листовой металл
- не гнём
Частые вопросы о гибке профиля
Стоимость зависит от сечения профиля, радиусов и тиража, поэтому считаем по чертежу: пришлите PDF или STEP — точную смету вернём за 1 рабочий день. Минимальный заказ — от 2 000 ₽.
Нет. Листовой металл не гнём — цех работает только с алюминиевым профилем. Если конструкцию можно собрать из профиля, пришлите чертёж: посмотрим, закрывается ли задача гибкой, фрезеровкой и токарными операциями.
Жёсткой таблицы радиусов не публикуем: возможность гибки зависит от сечения профиля и сплава. Радиусы и длины согласуем по вашему чертежу — ответ по конкретной детали вернём вместе со сметой за 1 рабочий день.
С алюминиевыми сплавами, включая АД31 (аналог 6063). Подбор сплава под задачу поможем сделать на этапе расчёта.
Да, это обычный формат заказа. Итальянский обрабатывающий центр берёт профиль длиной до 3 метров и шириной до 150 мм: пазы, отверстия, выборки и торцовка идут в том же заказе, что и гибка.
Да — если деталь после гибки помещается в ванну анодирования, 2000 × 700 × 1500 мм. Длинномерный профиль целиком не анодируем: он длиннее ванны. Возможность покрытия по вашему чертежу подтвердим вместе со сметой.
Срок зависит от объёма и состава операций — подтверждаем его вместе со сметой за 1 рабочий день. Если чертёж требует анодирования, оно добавляет от 6 рабочих дней после обработки.
PDF и STEP. По другим форматам уточните у менеджера — как правило, вопрос решается конвертацией на нашей стороне.
Да, гнём и единичные детали, и серии. Минимальный заказ — от 2 000 ₽.
Минимальный радиус задаётся не станком, а сплавом и сечением. Мягкие сплавы серии 6000 в отожжённом состоянии гнутся по меньшему радиусу, чем термоупрочнённые: у Д16Т при малом радиусе появляются трещины по наружной стороне. Общее правило — чем выше профиль в плоскости гиба и чем прочнее сплав, тем больше требуется радиус. Точный минимум определяем по фактическому сечению, поэтому радиусы и длины согласуем на этапе расчёта.
После снятия нагрузки металл частично распрямляется — это упругое последействие, или пружинение. Значит инструмент должен гнуть с перегибом, чтобы после отпускания деталь пришла в заданный угол. Величина пружинения зависит от сплава, состояния поставки и радиуса, и точно рассчитать её заранее нельзя — её подбирают на пробном образце. Поэтому для гибки ответственных деталей в партию закладывают образец на настройку.
Да, и это главное ограничение операции. При изгибе наружная сторона растягивается, внутренняя сжимается, а тонкостенное сечение стремится сплющиться: полая труба овализуется, П-образный профиль сводит или разводит полки. Чем тоньше стенка и меньше радиус, тем сильнее эффект. Если сечение в зоне гиба ответственное — например, туда заходит ответная деталь, — это нужно оговорить заранее, иначе результат может не собраться.
Нет. Цех работает только с профилем — листогибочного оборудования у нас нет, и браться за задачу, для которой нет технологии, мы не будем. Если у вас деталь из листа с гибами, это к производству с листогибом. Если же гнутый элемент можно заменить профилем нужного сечения или собрать из фрезерованных деталей, опишите задачу: иногда конструкцию проще пересобрать, чем искать подрядчика.
После. Оксидный слой твёрдый и хрупкий по сравнению с алюминием: при изгибе он растрескивается по наружной стороне, и на радиусе появляется сетка микротрещин — она видна и снижает коррозионную стойкость именно там, где металл наиболее нагружен. Поэтому правильный порядок — сначала вся механическая обработка и гибка, потом подготовка поверхности и анодирование. Если профиль пришёл уже анодированным, гибку по нему согласуем отдельно.
Да, и это правильный порядок: резка в размер, фрезеровка отверстий и пазов, затем гибка, затем покрытие. Порядок важен по существу — сверлить отверстие в зоне гиба после изгиба сложнее и точность хуже, а фрезеровать по уже гнутой детали часто вообще нельзя из-за базирования. Если в детали есть и отверстия, и гиб, присылайте чертёж целиком: мы спланируем последовательность операций.
Отверстие, попавшее в зону изгиба, деформируется: оно вытягивается и теряет круглость, а при близком расположении к радиусу может стать источником трещины. Практическое правило — отводить отверстия от начала радиуса на расстояние не меньше двух-трёх толщин стенки. Если по конструкции отверстие обязано быть в зоне гиба, его выполняют после гибки отдельной операцией.
Гибку выполняем в связке с резкой и фрезеровкой профиля до 3 метров при ширине профиля до 150 мм. Берём и единичные детали, и серии, но экономика различается: настройка инструмента и подбор перегиба выполняются один раз на партию, поэтому в единичной детали они дают заметную долю цены. Точную стоимость и радиусы называем по чертежу за один рабочий день.
После снятия нагрузки металл частично распрямляется — это пружинение, и его величина зависит от сплава, состояния поставки и радиуса. Рассчитать её заранее нельзя, инструмент настраивают на пробном образце. На партии эта настройка выполняется один раз и в пересчёте на деталь почти не заметна, а на единичном гибе составляет основную долю цены. Поэтому одна гнутая деталь стоит непропорционально дорого, и об этом честнее сказать сразу.