Механическая обработка алюминия в Москве
Фрезеровка деталей до 450 × 800 мм и алюминиевого профиля до 3 метров, токарная обработка и гибка профиля — на станках с ЧПУ по вашему чертежу. Полный цикл с анодированием и контролем ОТК: все потребности закрываются на одной площадке.
от 2 400 ₽/час. Нормочас ЧПУ. Точная смета по чертежу — за 1 рабочий день
Что мы делаем
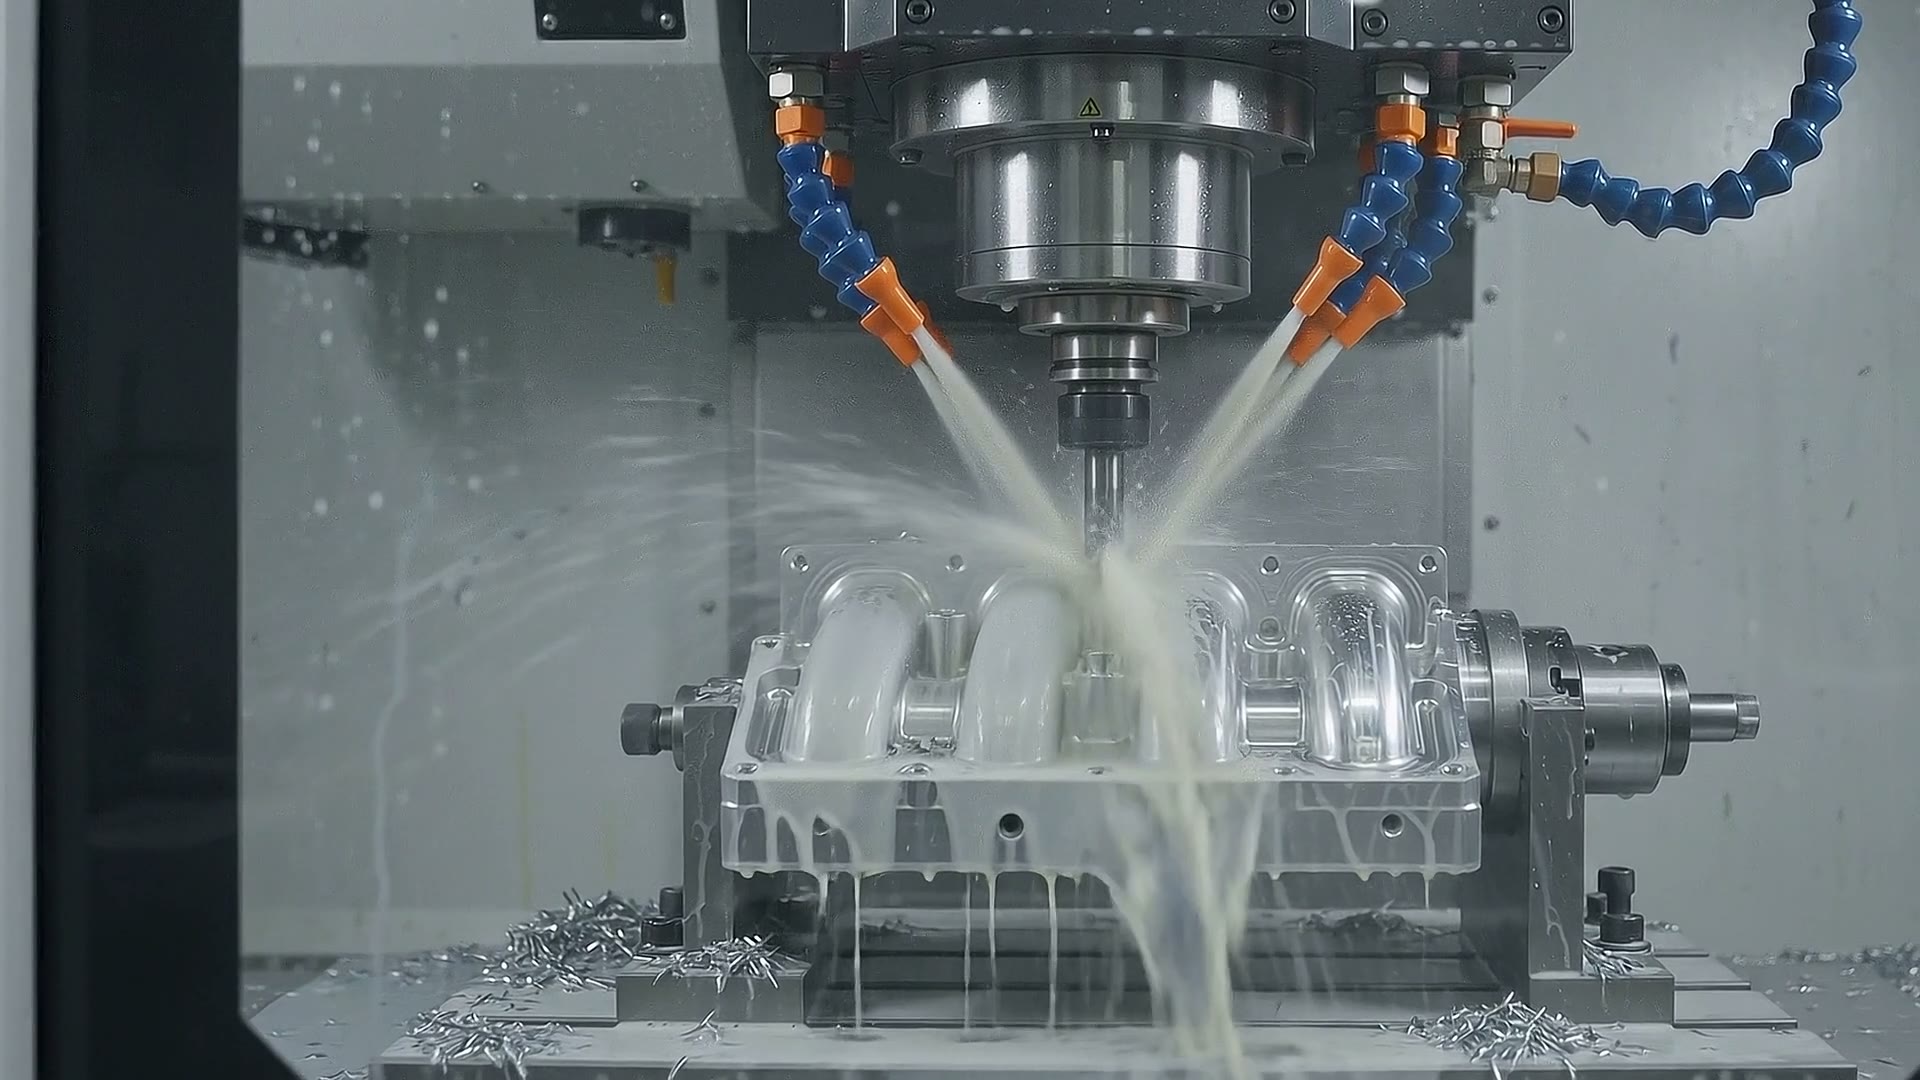
Фрезеровка ЧПУ. Корпуса, панели, кронштейны и детали сложной геометрии. Рабочее поле 450 × 800 мм закрывает подавляющее большинство деталей.
Фрезеровка профиля до 3 м. Итальянский обрабатывающий центр с рабочей поверхностью до 3 метров: пазы, отверстия, выборки и торцовка по всей длине профиля шириной до 150 мм.
Токарная обработка. Тела вращения: втулки, стойки, валы и фланцы. Чистота поверхности под последующее анодирование.
Гибка профиля. Гнём алюминиевый профиль под вашу задачу — радиусы и длины согласуем по чертежу. Вместе с фрезеровкой и анодированием весь цикл работ с профилем идёт в одном месте.
Цены и параметры
от 2 400 ₽ за нормочас работы станка с ЧПУ.
| Позиция | Цена / значение |
|---|---|
| Нормочас ЧПУ | 2 400 ₽/час |
| Программирование и наладка | 2 400 ₽/час |
| Минимальная партия | от 1 детали |
| Чертежи | PDF, DWG, STEP |
| Смета по чертежу | за 1 рабочий день |
| Резка профиля в размер | от 120 ₽ за рез |
| Гибка профиля | от 180 ₽ за гиб |
| Анодирование после обработки | от 46 ₽/дм² |
| Рабочее поле фрезеровки | 450 × 800 мм |
| Длина профиля | до 3 000 мм |
Как проходит заказ
- Чертёж и расчёт. Принимаем PDF и STEP, считаем стоимость — смета за 1 рабочий день.
- Заготовка. Подбираем алюминиевый сплав и заготовку под требования чертежа.
- Обработка ЧПУ. Фрезеровка или токарная обработка по программе, снятие фасок, чистовые проходы.
- Анодирование. По требованию чертежа — покрытие с контролем толщины по ГОСТ 9.301.
- Контроль и отгрузка. Проверка ОТК, упаковка и отгрузка заказчику.
Частые вопросы
Сколько стоит механическая обработка алюминия?
Стоимость зависит от геометрии детали, тиража и требований чертежа. Пришлите чертёж (PDF или STEP) — точную смету вернём за 1 рабочий день. Минимальный заказ — от 2 000 ₽.
В каких форматах принимаете чертежи?
PDF и STEP. По другим форматам уточните у менеджера — как правило, вопрос решается конвертацией на нашей стороне.
Делаете ли единичные детали и прототипы?
Да, работаем и с единичными деталями, и с сериями. Минимальный заказ — от 2 000 ₽.
Можно ли заказать обработку сразу с анодированием?
Да, это наш основной формат: полный цикл ЧПУ-обработка → анодирование → контроль ОТК → отгрузка на одной площадке, без повторной логистики между подрядчиками.
Какой максимальный размер детали для фрезеровки?
Стандартное рабочее поле фрезерного станка — 450 × 800 мм. Для длинномерных задач есть отдельный итальянский обрабатывающий центр: он берёт алюминиевый профиль длиной до 3 метров и шириной до 150 мм.
Фрезеруете ли алюминиевый профиль?
Да, это одно из ключевых направлений. Обрабатывающий центр с рабочей поверхностью до 3 метров ведёт фрезеровку по всей длине профиля: пазы, отверстия, выборки, торцовка. Ширина профиля — до 150 мм.
Делаете ли гибку алюминиевого профиля?
Да. Гибка профиля дополняет фрезеровку, токарную обработку и анодирование — все операции с алюминиевым профилем закрываются на одной площадке, без передачи между подрядчиками. Радиусы и длины согласуем по вашему чертежу.
С какими сплавами работаете?
С алюминиевыми сплавами, включая АД31 (аналог 6063). Подбор сплава под задачу поможем сделать на этапе расчёта.
Какие сроки изготовления?
Срок зависит от объёма и сложности — подтверждаем его вместе со сметой. Анодирование после обработки занимает от 6 рабочих дней.
Из чего складывается цена механической обработки на ЧПУ?
Из четырёх составляющих: наладки, машинного времени, материала и постобработки. Наладка — подготовка управляющей программы, оснастки и первой детали — не зависит от тиража, поэтому в пересчёте на штуку единичная деталь всегда дороже серии. Машинное время определяется объёмом снимаемого металла и сложностью геометрии. Материал считается по заготовке, а не по готовой детали: обрезь оплачивается. Именно поэтому смету нельзя назвать по описанию — нужен чертёж.
Что обязательно должно быть на чертеже для запуска в работу?
Марка сплава, габариты, базы, допуски на ответственные размеры и требования к шероховатости. Отдельно — резьбы с указанием шага и глубины, а также поверхности, которые нельзя покрывать при последующем анодировании. Если детали идут под покрытие, полезно указать требуемую толщину слоя: оксид растёт наружу, и на посадках это надо учитывать в допуске. Чертёж без допусков мы примем, но точность будет по общим требованиям, а не по вашей задумке.
Какую точность и шероховатость вы обеспечиваете?
Практический рабочий диапазон для алюминия на ЧПУ — допуски порядка сотых долей миллиметра на ответственных размерах и шероховатость Ra 1,6–3,2 после фрезеровки. Более жёсткие требования выполнимы, но удорожают деталь: нужны дополнительные проходы, другой инструмент и промежуточный контроль. Разумный подход — проставить жёсткий допуск только там, где он реально работает, а остальное оставить по общим требованиям.
Вы работаете по 3D-модели или по 2D-чертежу?
Принимаем и то и другое: STEP для геометрии, PDF или DWG для размеров, допусков и технических требований. Идеальный комплект — STEP плюс PDF: модель снимает вопросы по форме, чертёж фиксирует, что именно критично. Только по 3D-модели без чертежа деталь сделать можно, но допуски и требования к поверхности останутся на наше усмотрение, а это не всегда то, что нужно заказчику.
С какими сплавами алюминия вы работаете и что учитывать при выборе?
Работаем с деформируемыми сплавами: Д16Т, АМг, АД31, 6061, 6082 и аналогами. Выбор влияет не только на прочность, но и на внешний вид после анодирования: серии 6000 и 5000 дают ровный светлый предсказуемый слой, дюраль Д16 анодируется с уходом оттенка в жёлто-зелёный. Если деталь пойдёт под цветное покрытие и внешний вид важен, марку лучше согласовать до запуска, а не после.
Можно ли изготовить деталь и сразу анодировать её у вас?
Да, это основной формат работы: механическая обработка, подготовка поверхности, анодирование по ГОСТ 9.301 и контроль идут на одной площадке. Практический смысл не в удобстве, а в ответственности — исчезает спор о том, на чьём этапе появился дефект. Плюс мы заранее видим, где оксидный слой изменит размер, и учитываем это при обработке, а не узнаём об этом от заказчика после сборки.
Берёте ли вы единичные детали и прототипы?
Берём. Ограничения по количеству нет, но экономика отличается от серийной: наладка и программирование в единичной детали не размазываются по тиражу. Практический совет для прототипа — заказывать сразу два-три экземпляра: второй и третий обходятся заметно дешевле первого, а при доработке конструкции запас почти всегда пригождается.
Что влияет на срок изготовления?
Загрузка станков, сложность программы, наличие материала и необходимость постобработки. Сложная геометрия требует больше времени не столько на резание, сколько на подготовку: программирование, оснастку и отладку первой детали. Если в заказе есть анодирование, к сроку обработки добавляется цикл покрытия — стандартно от 6 рабочих дней. Точный срок называем вместе со сметой, за один рабочий день после получения чертежа.
Сколько стоит нормочас механической обработки на ЧПУ?
Нормочас работы станка с ЧПУ — 2 400 ₽. По этой же ставке считается программирование и наладка. Мы дороже среднего по рынку осознанно: работаем с допусками, ведём контроль и отвечаем за деталь до готового покрытия, а не до съёма со стола. Итоговая цена детали складывается из нормочаса, материала и постобработки, поэтому смету называем по чертежу — за один рабочий день.
Сколько будет стоить деталь целиком — можно пример расчёта?
Расчёт прозрачный: часы × 2 400 ₽ + материал + покрытие. Пример на алюминиевом корпусе 200 × 150 × 40 мм из Д16Т: программирование и наладка порядка часа, обработка с двух сторон порядка полутора часов на деталь при небольшой партии, заготовка около 3,3 кг. Выходит порядка 8–12 тысяч ₽ за штуку при партии 20 шт, с анодированием — плюс покрытие по площади от 46 ₽/дм². На единичной детали доля наладки выше, поэтому штука дороже.
Есть ли минимальная сумма заказа на механообработку?
Минимума по сумме нет, единичную деталь возьмём. Это отличает нас от заводов, где вход обычно от 50 000 ₽. Но экономика от этого не меняется: программирование и наладка не размазываются по тиражу, поэтому одна деталь в пересчёте на штуку выходит заметно дороже серии. Практический совет для прототипа — заказывать сразу два-три экземпляра, второй и третий обходятся значительно дешевле первого.
Примеры стоимости деталей на ЧПУ — сколько выходит на практике
Расчёт открытый: часы × 2 400 ₽ + материал + покрытие. Ориентиры при партии 10–20 шт. Простой кронштейн 120 × 80 × 20 мм из Д16Т, фрезеровка с одной стороны, отверстия и резьбы: наладка порядка часа на позицию, обработка порядка 15–25 минут на деталь — примерно 1 200–1 800 ₽ за штуку плюс материал. Приборный корпус 200 × 150 × 40 мм с карманами с двух-трёх сторон: наладка порядка часа, обработка порядка полутора часов на деталь — примерно 8 000–12 000 ₽ за штуку. Панель 300 × 200 × 10 мм с фрезеровкой контура и отверстий — примерно 2 500–4 000 ₽. Цифры даны как ориентир до чтения чертежа: допуски, глубина карманов и количество переустановов меняют их в разы, точную смету возвращаем за один рабочий день.
Что дешевле: заказать обработку и анодирование у нас или по отдельности
По сумме ценников по отдельности иногда выходит меньше — мы держим нормочас 2 400 ₽ выше среднего по рынку. Но в раздельной схеме появляются три статьи, которых в смете не видно: логистика между площадками, простой партии на стыке подрядчиков и риск спора о том, на чьём этапе возник дефект. Последнее решающее: покрытие проявляет всё, что оставила механика, и разбирательство обычно заканчивается переделкой за счёт заказчика. У нас обработка и анодирование идут на одной площадке, поэтому мы заранее видим, где оксидный слой изменит размер, и закладываем это в обработку.
Контакты
+7 (495) 510-53-50 · Пн–Пт 08:00–18:00. Офис: Москва, Рябиновая 41к1.